Tin tức
OEE là gì trong sản xuất? Công thức tính và cách cải thiện hiệu suất thiết bị toàn phần
Th11
OEE là gì trong sản xuất là câu hỏi nền tảng mà mọi nhà quản lý vận hành, kỹ sư tự động hóa và chủ doanh nghiệp đều phải nắm vững nếu muốn nâng cao năng lực cạnh tranh trong kỷ nguyên công nghiệp thông minh. Trong bối cảnh chi phí nguyên vật liệu ngày càng tăng cao và áp lực thời gian giao hàng ngày một khắt khe, việc duy trì hệ thống máy móc hoạt động hết công suất, không gián đoạn là yếu tố sống còn của mọi nhà máy.
Tuy nhiên, thực tế vận hành cho thấy nhiều doanh nghiệp chỉ đang sử dụng máy móc ở mức 50% – 60% công suất thiết kế mà không hề hay biết do thiếu một thước đo chuẩn xác. Chỉ số OEE ra đời chính là giải pháp “vàng” giúp bóc trần những điểm nghẽn ẩn giấu trong dây chuyền.
Bài viết này sẽ phân tích chi tiết khái niệm OEE là gì trong sản xuất, công thức tính toán chuẩn xác.
1. Khái niệm OEE là gì trong sản xuất và vai trò cốt lõi
Để hiểu đúng bản chất OEE là gì trong sản xuất, chúng ta cần xuất phát từ thuật ngữ tiếng Anh đầy đủ: Overall Equipment Effectiveness (Hiệu suất thiết bị tổng thể).
OEE là một chỉ số đo lường mức độ hiệu quả của một thiết bị, một dây chuyền hoặc toàn bộ nhà máy trong việc sản xuất ra sản phẩm so với tiềm năng thiết kế tối đa của nó trong điều kiện lý tưởng. Chỉ số này được expressed bằng tỷ lệ phần trăm (%).
-
Mức OEE hoàn hảo (100%): Máy móc chạy liên tục 100% thời gian kế hoạch, không có lỗi dừng máy, chạy ở tốc độ tối đa và tạo ra 100% sản phẩm đạt chất lượng.
-
Mức OEE chuẩn thế giới (World-Class OEE – 85%): Được công nhận là tiêu chuẩn vàng đối với các nhà máy sản xuất rời (discrete manufacturing). Đạt mức này đồng nghĩa với việc nhà máy đang vận hành cực kỳ hiệu quả.
-
Mức OEE trung bình tại các nhà máy thông thường: Thường chỉ dao động ở mức 60% – 65%, nghĩa là có tới 35% – 40% nguồn lực và thời gian đang bị lãng phí do các sự cố vận hành.
2. Công thức tính OEE chuẩn kỹ thuật trong sản xuất
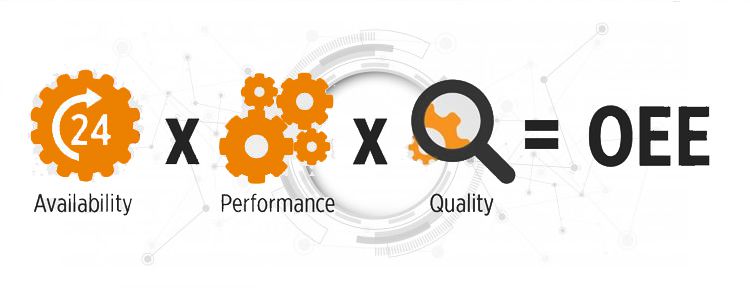
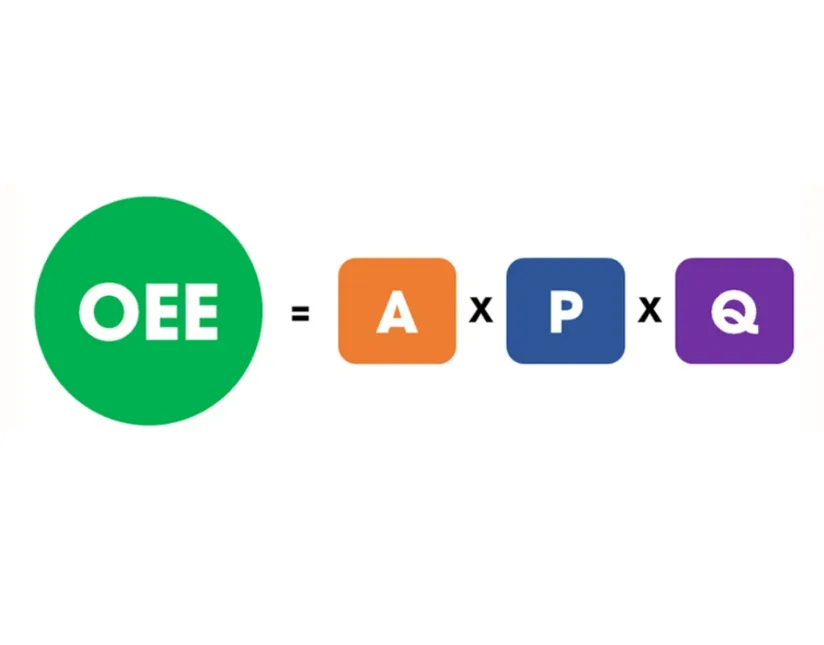
Việc nắm rõ công thức tính toán là bước đầu tiên để trả lời câu hỏi OEE là gì trong sản xuất một cách thực tế nhất. Chỉ số OEE được cấu thành từ sự tích của ba yếu tố độc lập: Tính sẵn sàng (Availability), Hiệu suất (Performance) và Chất lượng (Quality).
A. Tính sẵn sàng (Availability – A)
Đo lường tỷ lệ thời gian máy thực tế chạy sản xuất so với tổng thời gian kế hoạch ban đầu (đã loại trừ thời gian bảo trì định kỳ, nghỉ trưa theo kế hoạch).
Availability = Thời gian chạy thực tế (Operating Time)/Thời gian kế hoạch (Planned Production Time)
- Nguyên nhân làm giảm tính sẵn sàng: Sự cố máy móc đột ngột, hỏng hóc linh kiện, mất kết nối mạng OT, thiếu nguyên vật liệu đầu vào, thời gian chuyển đổi mã hàng (Setup/Changeover) kéo dài.
B. Hiệu suất (Performance – P)
Đo lường tốc độ vận hành thực tế của máy móc so với tốc độ thiết kế lý thuyết tối đa của nhà sản xuất.
PERFORMANCE = (TỔNG SẢN LƯỢNG SẢN XUẤT THỰC TẾ x CHU KỲ LÝ THUYẾT)/THỜI GIAN THỰC TẾ
- Nguyên nhân làm giảm hiệu suất: Máy chạy chậm do kẹt cơ khí nhỏ, thiếu hụt áp suất khí nén, lỗi truyền thông tín hiệu làm giảm nhịp độ dây chuyền, hoặc công nhân vận hành giảm tốc độ máy.
C. Chất lượng (Quality – Q)
Đo lường tỷ lệ sản phẩm đạt tiêu chuẩn kỹ thuật (không bị lỗi, hỏng) trên tổng số sản phẩm đã sản xuất ra.
Quality = Sản lượng đạt chuẩn (Good count)/Tổng sản lượng sản xuất (Total count)
- Nguyên nhân làm giảm chất lượng: Sai số gia công, nguyên vật liệu kém chất lượng, cảm biến đo đạc sai lệch, lỗi cài đặt thông số trên PLC hoặc do hệ thống kiểm tra chất lượng bỏ sót lỗi.
3. 6 tổn thất lớn (Six Big Losses) làm sụt giảm chỉ số OEE
Khi tìm hiểu sâu về OEE là gì trong sản xuất, các nhà quản lý không thể bỏ qua mô hình 6 tổn thất lớn (Six Big Losses) do Lean Manufacturing định nghĩa. Đây là 6 nguyên nhân chính gặm nhấm chỉ số OEE mỗi ngày:
| Nhóm yếu tố OEE | 6 tổn thất lớn (Six Big Losses) | Mô tả chi tiết thực tế |
| Tính sẵn sàng | 1. Dừng máy đột ngột (Equipment Failure) | Hỏng hóc cơ khí, sự cố điện, rớt mạng truyền thông PLC. |
| 2. Cài đặt và điều chỉnh (Setup & Adjustments) | Thời gian thay khuôn, đổi mã hàng, hiệu chuẩn máy. | |
| Hiệu suất | 3. Chạy chậm (Idling & Minor Stoppages) | Máy bị kẹt nhỏ, cảm biến báo lỗi tạm thời, công nhân tạm dừng. |
| 4. Giảm tốc độ thiết kế (Reduced Speed) | Thiết bị không đạt được tốc độ lý thuyết do mài mòn cơ khí. | |
| Chất lượng | 5. Phế phẩm khởi động (Startup Rejects) | Sản phẩm hỏng sinh ra trong giai đoạn khởi động lại máy. |
| 6. Phế phẩm vận hành (Production Rejects) | Sản phẩm lỗi sinh ra trong quá trình sản xuất ổn định. |
4. Các giải pháp thực tế giúp cải thiện hiệu suất thiết bị toàn phần
Nắm bắt được chỉ số OEE chỉ là bước khởi điểm; điều quan trọng hơn là doanh nghiệp phải biết cách hành động để cải thiện các con số đó. Dưới đây là những giải pháp thực chiến hàng đầu:
A. Chuyển từ bảo trì phản ứng sang bảo trì dự đoán (Predictive Maintenance)
Thay vì đợi máy hỏng mới sửa (Reactive Maintenance) gây tổn thất lớn về thời gian sẵn sàng, nhà máy cần ứng dụng các công nghệ giám sát trạng thái thiết bị theo thời gian thực. Việc theo dõi nhiệt độ động cơ, độ rung của vòng bi và sự ổn định của hạ tầng mạng giúp phát hiện sớm nguy cơ hỏng hóc trước khi chúng xảy ra.
B. Tự động hóa thu thập dữ liệu OEE (Loại bỏ nhập liệu thủ công)
Nhiều nhà máy hiện nay vẫn ghi chép số liệu OEE bằng tay trên giấy hoặc file Excel cuối ca. Phương pháp này có độ trễ lớn, sai số cao và không phản ánh đúng thực trạng.
-
Giải pháp là xây dựng hệ thống thu thập dữ liệu tự động thông qua các cổng IIoT Gateway kết nối trực tiếp từ PLC lên bảng điều khiển trung tâm (Dashboard/Andon).
-
Hệ thống sẽ tự động ghi nhận chính xác thời gian máy chạy, số lượng sản phẩm đếm được và lý do dừng máy ngay khi sự cố phát sinh.
C. Đảm bảo sự ổn định của hạ tầng mạng công nghiệp (OT Network)
Một nguyên nhân kỹ thuật thường xuyên bị bỏ quên khiến chỉ số OEE sụt giảm là sự cố truyền thông mạng. Nếu đường truyền cáp PROFINET/EtherNet/IP bị nhiễu điện từ (EMC) hoặc rớt gói tin chập chờn, PLC sẽ liên tục ngắt kết nối với các trạm I/O từ xa, kích hoạt lệnh dừng máy khẩn cấp.
-
Đầu tư vào các dòng switch công nghiệp chất lượng cao, cáp chống nhiễu chuyên dụng và hệ thống tiếp địa đẳng thế là chìa khóa để bảo vệ tính sẵn sàng của thiết bị.
Kết luận
Hiểu rõ OEE là gì trong sản xuất và áp dụng thành công công thức tính toán cùng các chiến lược cải thiện chính là kim chỉ nam giúp doanh nghiệp tối ưu hóa năng lực vận hành. Bằng cách kết hợp giữa quảnes lý tinh gọn (Lean) và chuyển đổi số hạ tầng mạng công nghiệp, nhà máy không chỉ triệt tiêu được các tổn thất lãng phí, gia tăng sản lượng mà còn tạo ra lợi thế cạnh tranh vững chắc trên con đường phát triển bền vững.
Nguồn: Internet